
Как внедряют решения на основе вторичных ресурсов: от лабораторных испытаний и пилота до объекта
Вторичные ресурсы всё чаще рассматривают не как вынужденную замену первичному сырью, а как полноценный элемент технологической модели. В дорожном строительстве, промышленной инфраструктуре, производстве строительных материалов и смежных отраслях это уже не вопрос имиджа или «экологической галочки». Это способ управлять себестоимостью, снижать зависимость от поставок, уменьшать объём отходов и использовать локальные ресурсы там, где традиционная схема становится слишком дорогой.
Но у этой темы есть важное ограничение: вторичный ресурс нельзя внедрять по принципу «берём то, что есть, и сразу запускаем в работу». Один и тот же материал может быть ценным сырьём на одном объекте и источником технологических рисков на другом. Всё зависит от состава, загрязнений, влажности, стабильности партии, требований проекта и условий эксплуатации.
Поэтому зрелый подход начинается не с выбора готового решения, а с инженерной проверки: что за материал есть на объекте, какие у него свойства, какие параметры нужно получить на выходе, можно ли их стабильно обеспечить и какие корректировки потребуются перед масштабированием.
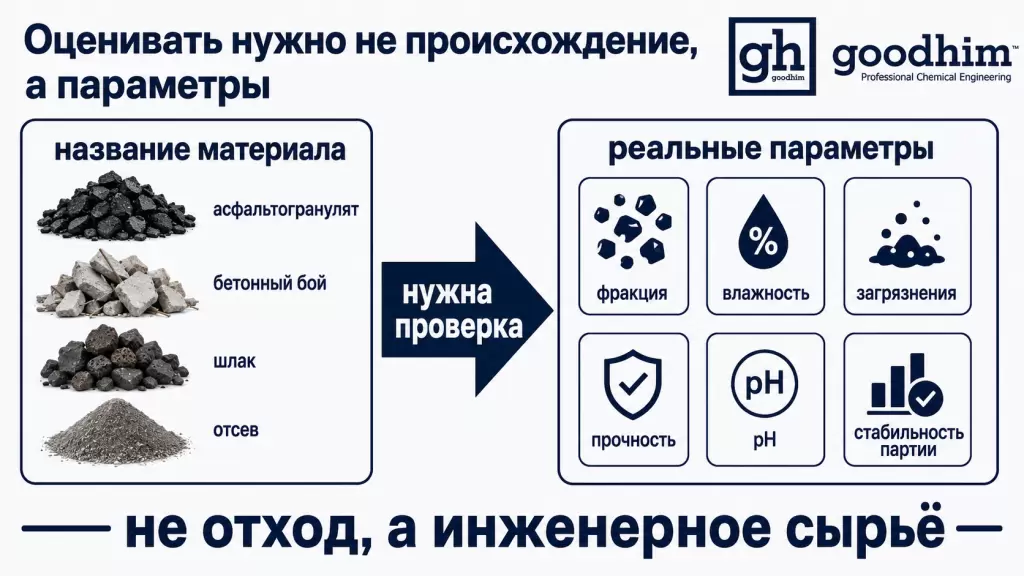
Почему вторичный ресурс нельзя оценивать только по происхождению
На уровне идеи всё выглядит просто: есть отход, остаток, демонтированный материал или побочный продукт производства. Его можно не вывозить, не складировать и не заменять полностью новым сырьём. Значит, проект должен стать дешевле и экологичнее.
На практике происхождение материала почти ничего не гарантирует. Важно не то, как он называется, а какие у него фактические характеристики. Асфальтогранулят, бетонный бой, минеральный остаток, зола, шлак, отсев, старое покрытие или производственный побочный продукт могут сильно отличаться даже внутри одной категории.
Критичны несколько параметров: фракционный состав, влажность, наличие органических и минеральных загрязнений, остаточные вяжущие, прочность, pH, водопоглощение, стабильность от партии к партии. Если эти параметры не изучить заранее, вторичный ресурс превращается в непредсказуемую переменную.
Главная ошибка — рассматривать его как бесплатный аналог первичного материала. Вторичный ресурс редко бывает «готовым сырьём». Обычно его нужно обследовать, подготовить, стабилизировать, адаптировать под проектные требования и затем контролировать в процессе применения.
Первый этап: анализ исходного материала
Внедрение начинается с вопроса: что именно у нас есть? Не «какой материал заявлен в документах», а что фактически находится на площадке, складе, в отвале, в демонтируемом конструктиве или в технологическом остатке производства.
На этом этапе собирают исходные данные: происхождение материала, объём, условия хранения, период образования, сезонность, возможные примеси, доступность для отбора проб, логистику и предполагаемую область применения. Если ресурс неоднородный, его делят на зоны или партии и исследуют отдельно.
Например, материал с одного участка может иметь стабильный состав, а с другого — включать грунт, старые слои, пыль, органику или фракции, которые ухудшают будущую прочность. Визуального осмотра недостаточно. Он помогает выявить очевидные риски, но не заменяет лабораторную проверку.
На этом же этапе важно определить целевой результат. Для чего ресурс планируют использовать: как компонент основания, как наполнитель, как часть смеси, как стабилизируемый слой, как сырьё для нового материала или как добавку в технологическую систему? От ответа зависит набор испытаний и критерии пригодности.
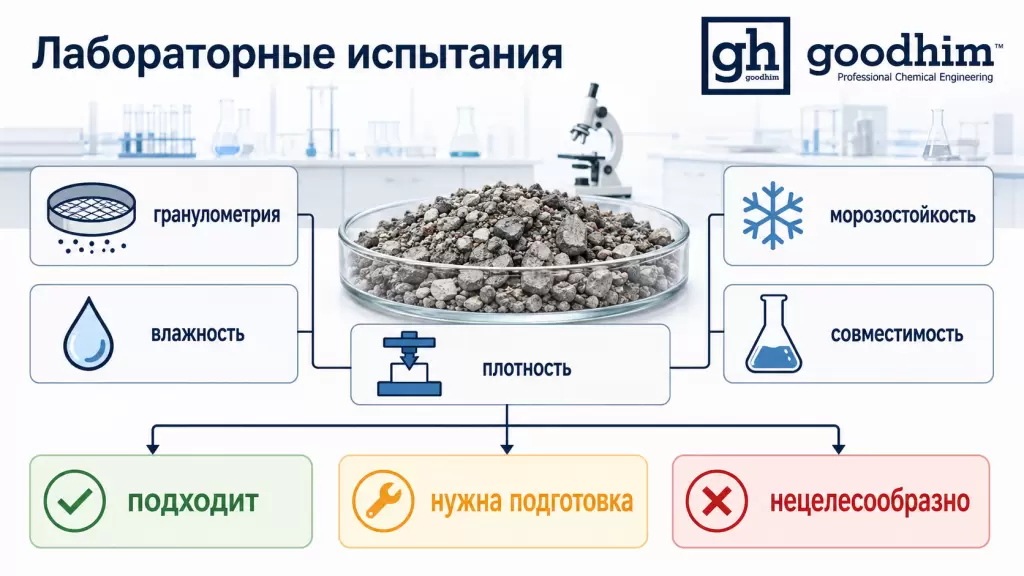
Лабораторные испытания: что проверяют до подбора состава
Лабораторная часть нужна для того, чтобы перевести материал из категории «потенциально пригоден» в категорию «понятно, как с ним работать». Это не формальность, а фильтр, который показывает, можно ли вообще двигаться дальше.
Обычно проверяют гранулометрию, влажность, плотность, прочностные характеристики, наличие загрязнений, водостойкость, морозостойкость, адгезионные свойства, совместимость с вяжущими или модифицирующими компонентами. Для некоторых материалов дополнительно смотрят химический состав, щёлочность, содержание солей, органических включений и веществ, которые могут мешать твердению или сцеплению.
Результат лабораторной проверки может быть разным. Иногда материал подходит почти без подготовки. Иногда требуется просев, дробление, сушка, добавление первичного компонента, изменение дозировки вяжущего или применение модифицирующей системы. Бывает и третий вариант: ресурс признают технологически нецелесообразным для конкретной задачи.
Это нормальный итог. Зрелое внедрение не обязано каждый раз завершаться применением материала. Иногда лаборатория экономит проекту больше денег именно тем, что останавливает рискованную идею до выхода на объект.
Подбор рецептуры: как появляется технологическое решение
После базовых испытаний начинается подбор состава. Это этап, где вторичный ресурс перестаёт быть отдельным материалом и становится частью системы.
Инженеры подбирают соотношение компонентов, тип вяжущего, дозировки добавок, влажностный режим, порядок смешения, время выдержки и условия набора прочности. Важно получить не просто хороший лабораторный образец, а состав, который можно воспроизвести в реальных условиях.
Лабораторная рецептура должна учитывать ограничения объекта. Одно дело — идеальное перемешивание в контролируемой среде. Другое — работа на площадке, где меняется температура, влажность, скорость подачи материала, квалификация персонала и стабильность сырья.
Поэтому хороший подбор состава всегда проверяет не только максимальные показатели, но и технологический коридор: насколько решение устойчиво к колебаниям влажности, насколько чувствительно к изменению фракции, что происходит при небольшом отклонении дозировки, как быстро материал набирает рабочие характеристики.
Именно здесь становится понятно, является ли решение промышленно применимым. Если состав работает только в узких лабораторных условиях, масштабировать его опасно.
Пилотный участок: зачем он нужен перед масштабированием
Пилот — это промежуточный этап между лабораторией и объектом. Его задача — проверить, как технология ведёт себя в реальном производственном контуре.
На пилотном участке смотрят не только свойства готового материала. Оценивают работу техники, равномерность распределения компонентов, удобство дозирования, качество перемешивания, фактический расход, темп производства, влияние погодных условий, время набора характеристик и сложность контроля.
Пилот нужен особенно тогда, когда материал неоднородный или решение внедряется впервые для конкретного типа объекта. Он показывает, какие проблемы не были видны в лаборатории. Например, смесь может хорошо показывать себя на образцах, но плохо распределяться в рабочем объёме. Или дозировка может быть корректной теоретически, но неудобной для стабильной подачи на площадке.
Правильно проведённый пилот не должен быть слишком большим. Его задача — не заменить основной объект, а дать достаточно данных для корректировки технологии. При этом он должен быть достаточно репрезентативным: с реальным материалом, реальной техникой и реальными условиями производства.
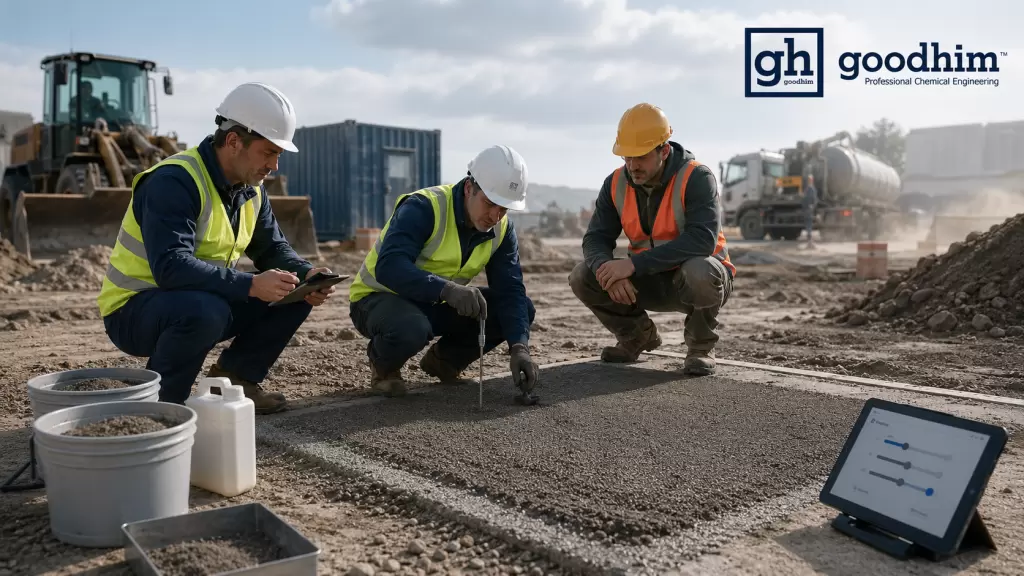
Контроль параметров на объекте
После пилота ключевым становится контроль. Вторичные ресурсы требуют дисциплины, потому что их параметры часто меняются сильнее, чем у первичного сырья с заводским паспортом.
На объекте контролируют влажность, дозировку компонентов, равномерность смешения, плотность, прочность, состояние поверхности, время выдержки, условия твердения и соответствие проектным требованиям. В зависимости от технологии могут дополнительно проверяться водонасыщение, сцепление, морозостойкость, модуль деформации или другие эксплуатационные показатели.
Контроль должен быть не эпизодическим, а встроенным в процесс. Если материал поступает партиями, каждая партия должна иметь понятные критерии допуска. Если ресурс находится прямо на объекте, нужно отслеживать изменения по зонам. Если технология зависит от воды, температуры или времени реакции, эти параметры нельзя оставлять «на глаз».
Именно контроль отличает инженерное внедрение от экспериментальной попытки. В первом случае есть измеряемые параметры и корректирующие действия. Во втором — надежда, что материал сработает сам.
Корректировка технологии после пилота
Пилот почти всегда даёт данные для корректировки. Это не признак ошибки. Наоборот, если после пилота ничего не уточняется, значит, его либо провели формально, либо не собрали достаточно информации.
Корректироваться может дозировка вяжущего, количество воды, фракционный состав, порядок внесения компонентов, время перемешивания, режим уплотнения, толщина слоя, график работ или требования к подготовке сырья.
Иногда корректировка касается не состава, а организации процесса. Например, нужно изменить место хранения материала, защитить его от переувлажнения, разделить партии, добавить промежуточный контроль или скорректировать логистику подачи.
На этом этапе важно не пытаться «дожать» первоначальную гипотезу любой ценой. Если данные показывают, что решение нужно менять, его меняют. Если ресурс требует дополнительной подготовки, это закладывают в технологическую карту. Если применение нецелесообразно, это фиксируют до масштабирования.
Масштабирование: как переходят от испытаний к рабочей схеме
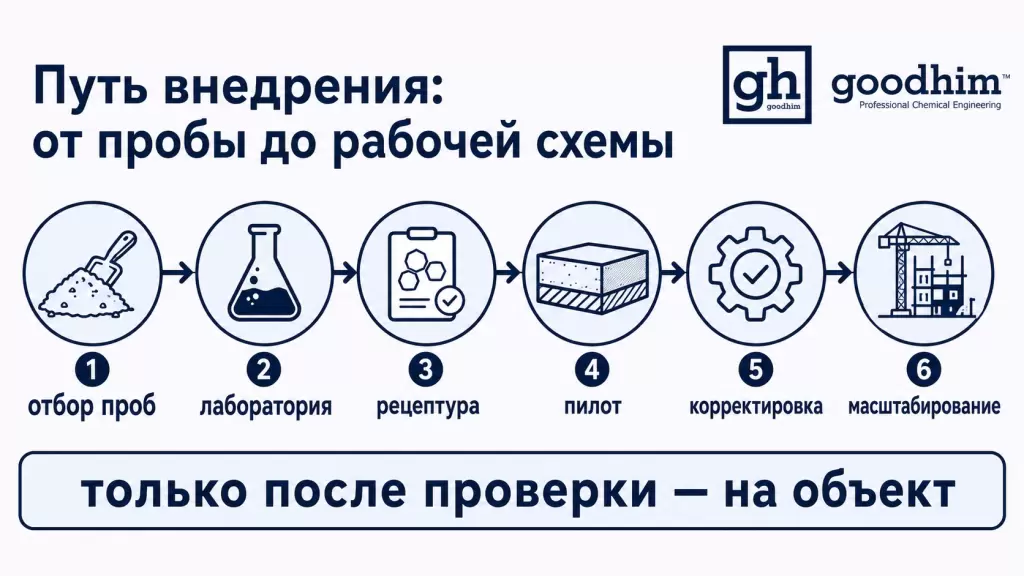
Масштабирование начинается только тогда, когда понятны три вещи: состав работает, технология воспроизводима, параметры можно контролировать.
Для перехода к объекту оформляют технологическую схему: какие материалы используются, в каких пропорциях, как они подаются, чем контролируются, какие отклонения допустимы и что делать при выходе за пределы коридора. Также определяют ответственных за лабораторный контроль, производство, приёмку и корректирующие действия.
В зрелой модели масштабирование не означает резкого перехода от 10 метров пилота к полному объёму объекта без промежуточной проверки. Обычно первые рабочие партии контролируют особенно внимательно. Это позволяет подтвердить, что лабораторные и пилотные данные совпадают с производственной реальностью.
Если проект крупный, технология может дополнительно адаптироваться по зонам. Вторичный ресурс редко бывает абсолютно одинаковым на всей площади или по всему объёму. Поэтому одна рецептура может иметь несколько рабочих вариантов в зависимости от фактических характеристик сырья.
Где в этом процессе участвует GOODHIM
В GOODHIM мы рассматриваем тему вторичных ресурсов не как разовую задачу под отдельный объект, а как системное направление, где важны лабораторная проверка, технологическая дисциплина и аккуратное масштабирование.
Мы участвуем в проработке таких решений на уровне анализа исходных данных, лабораторных испытаний, подбора технологического подхода и пилотной апробации. В этой работе важна связка между материалом, условиями объекта, требованиями к результату и возможностью повторить решение в реальном производственном процессе.
Отдельное значение имеет взаимодействие с профильными лабораториями и отраслевыми структурами. Такая работа позволяет не ограничиваться теоретической оценкой, а проверять решения через испытания, образцы, пилотные участки и фактический контроль параметров.
Для нас принципиально важно не подменять инженерный подход универсальным обещанием. Вторичный ресурс может быть эффективным, но только тогда, когда известны его характеристики, понятны ограничения и подтверждена воспроизводимость технологии.
Чек-лист готовности к пилотной апробации
Перед запуском пилота полезно пройти несколько контрольных вопросов.
По материалу:
- известен источник образования вторичного ресурса;
- отобраны представительные пробы;
- проверена однородность по партиям или зонам;
- выявлены возможные загрязнения;
- понятны условия хранения и подготовки материала.
По лабораторной части:
- проведены базовые физико-механические испытания;
- определены критические параметры;
- подобран предварительный состав;
- проверена совместимость компонентов;
- определены допустимые отклонения.
По объекту:
- понятна область применения материала;
- зафиксированы проектные требования;
- определена техника для пилота;
- согласована схема контроля;
- назначены ответственные за замеры и корректировки.
По масштабированию:
- есть критерии успешности пилота;
- заранее определены действия при отклонениях;
- предусмотрена корректировка состава;
- понятна логистика сырья и компонентов;
- подготовлена схема перехода от пилота к рабочему объёму.
Если большая часть этих пунктов не закрыта, запускать внедрение сразу на объекте рискованно. В таком случае пилот превращается не в проверку технологии, а в дорогое полевое испытание без управляемого результата.
Быстрые ответы
Внедрение решений на основе вторичных ресурсов — это инженерный процесс, при котором отходы, демонтированные материалы, производственные остатки или побочные продукты проверяют, подготавливают и используют повторно в технологической схеме. Перед применением материал анализируют в лаборатории, подбирают состав, проводят пилотные испытания и только после этого масштабируют решение на объект.
Лабораторные испытания вторичных ресурсов нужны, чтобы определить фактический состав, влажность, фракцию, прочность, загрязнения, совместимость с вяжущими и стабильность материала. Без такой проверки невозможно заранее понять, будет ли ресурс пригоден для объекта и какие технологические риски он может создать.
При подборе состава на основе вторичного сырья обычно проверяют гранулометрию, плотность, влажность, водостойкость, прочность, адгезию, морозостойкость, химическую совместимость компонентов и устойчивость результата при изменении дозировок. Набор испытаний зависит от типа материала и требований конкретного объекта.
Пилотный участок нужен, чтобы проверить технологию на реальном материале, реальной технике и в реальных условиях объекта. Лабораторные образцы показывают потенциал состава, но только пилот позволяет оценить равномерность смешения, стабильность дозировок, фактический расход, удобство контроля и поведение материала в рабочем процессе.
Вторичный ресурс нельзя использовать на объекте без дополнительной подготовки, если он содержит глину, органические загрязнения, мусор, нестабильные фракции или сильно отличается по составу от партии к партии. Также применение может быть нецелесообразным, если лабораторные испытания не подтверждают требуемую прочность, водостойкость, морозостойкость или совместимость с выбранной технологией.
Масштабирование технологии после лаборатории и пилота происходит по утверждённой технологической схеме. В ней фиксируют состав, дозировки, порядок внесения компонентов, параметры контроля, допустимые отклонения и действия при изменении свойств материала. Первые рабочие партии обычно контролируют особенно внимательно, чтобы подтвердить воспроизводимость результата.


